Ochrana proti opotrebeniu až hlboko v otvore.
S DLC XTENDED® povlakujeme vnútorné plochy otvorov, dýz a rúr – od vnútorného priemeru 3 mm, pri pomere vnútorného priemeru k dĺžke až 1:40 a dĺžke súčiastok viac ako jeden meter.
- od 3 mmVnútorný priemer
- až 1:40Pomer vnútorného priemeru k dĺžke
- >1 000 mmDĺžka súčiastky
- až 10 µm/hRýchlosť nanášania na vnútornom priemere
- ~1 100 HVTvrdosť povlaku DLC XTENDED®
Kde sa súčiastky opotrebúvajú zvnútra.
Trenie, abrázia a nánosy napádajú funkčné plochy často presne tam, kam sa klasické povlakovacie procesy nedostanú: vo vnútri otvorov, dýz a rúr. PVD procesy pracujú v priamej viditeľnosti – pri úzkych, dlhých vnútorných geometriách zostáva vnútorná plocha prevažne nepovlakovaná. S PACVD privádzame plazmu priamo do otvoru.
Menšie opotrebenie
Tvrdý amorfný uhlíkový povlak chráni vysoko namáhané vnútorné plochy proti abrazívnemu a adhéznemu opotrebeniu – pre dlhšiu životnosť.
Menšie trenie
Nízky koeficient trenia a malý sklon k nánosom zabezpečujú rovnomerné klzné a prietokové vlastnosti – aj pri nedostatočnom mazaní.
Vyššia únosnosť s DUPLEX
V kombinácii s plazmovou nitridáciou PLASNIT® podopiera difúzna zóna tvrdý povlak – pre vysoké plošné tlaky a rázové zaťaženia.
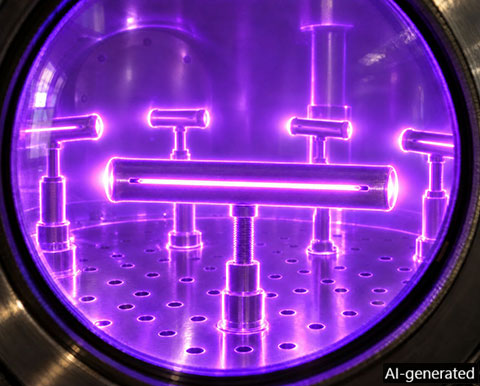
Ilustračný obrázok – takto analyzujeme proces: cez štrbinu v skúšobnej rúre je cez priezor vidieť, ako plazma horí vo vnútornom priemere.
Plazma, ktorá siaha až do hĺbky.
Plazma v súčiastke
Súčiastka sa vo vákuu zapojí ako katóda. Pri vhodne zvolenom procesnom tlaku horí tlejivý výboj nielen zvonka, ale aj vo vnútornom priemere. Tam dosahujeme rýchlosti nanášania až 10 µm/h – násobok hodnoty na vonkajšej ploche.
DUPLEX: nitridácia a povlakovanie
Na želanie najprv pomocou PLASNIT® vytvoríme difúznu zónu 0,1–0,2 mm. Na nej rastie povlak DLC XTENDED® – spevnená povrchová vrstva zabraňuje tomu, aby sa tvrdý povlak pod zaťažením prelomil.
Proces prispôsobený vašej geometrii
Ako rovnomerný bude povlak po dĺžke, závisí od vnútorného priemeru a dĺžky súčiastky. Procesné parametre prispôsobujeme vašej súčiastke:
Procesný tlakZmes plynovFrekvencia impulzovVsádzkovaniePomocná anóda
Vyhovuje vaša súčiastka?
Zadajte vnútorný priemer a dĺžku otvoru, ktorý sa má povlakovať. Vašu geometriu zaradíme do výsledkov našich doterajších projektov a skúšok.
Orientačná hodnota na základe doterajších projektov a skúšok. Bez záväzku – záväzné posúdenie sa vykoná po vzorovom povlakovaní.
Správny povlak pre vašu vnútornú plochu.
DLC XTENDED®
Náš osvedčený amorfný uhlíkový povlak – štandard pre vnútorné povlakovanie.
- Tvrdosť
- ~1 100 HV
- Hrúbka povlaku ID
- 4–16 µm
- ID
- od 3 mm
DUPLEX PLASNIT® + DLC XTENDED®
Plazmová nitridácia a povlakovanie v kombinácii: difúzna zóna podopiera povlak.
- Difúzna zóna
- 0,1–0,2 mm
- Spojovacia vrstva
- 3–4 µm
TiN
Nitrid titánu pre vnútorné geometrie – prvé súčiastky z leteckého priemyslu úspešne povlakované.
- Hrúbka povlaku ID
- 13–18 µm
- ID
- od cca 8 mm
TiBN / TiCN
Nitrid titánu a bóru a karbonitrid titánu: parametre nanášania pre vnútorné geometrie momentálne ďalej vyvíjame.
- Stav
- V&V
Od jemnej dýzy až po metrovú rúru.
Výber súčiastok, ktoré sme už povlakovali zvnútra – s typickými geometriami.
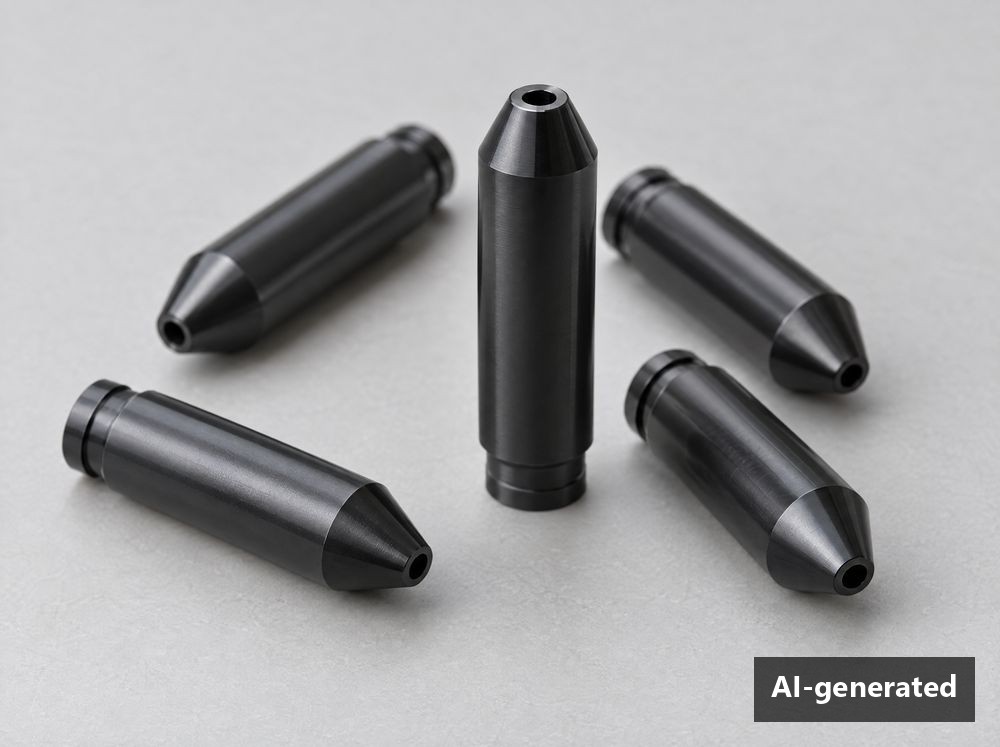
Dýzy
Jemné otvory dýz proti abrazívnemu opotrebeniu; dýzy pre studený nástrek s L/ID 1:50 v príprave.
Ø od 3 mm · L/ID až 1:40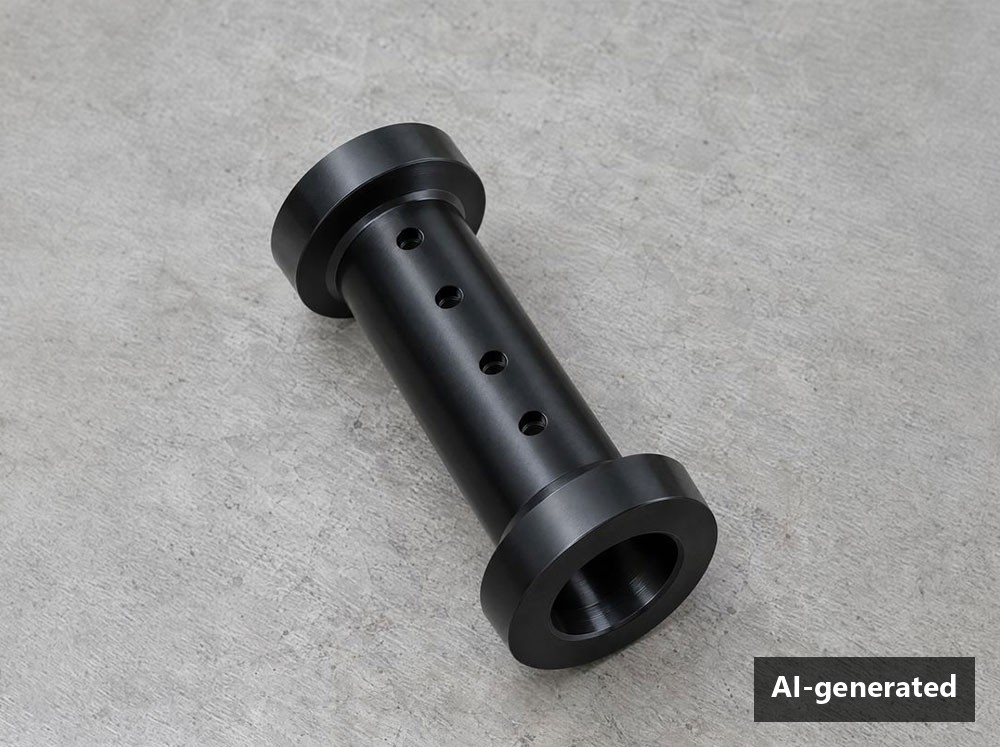
Puzdrá & vedenia
Klzné a vodiace plochy s rovnomerným povlakom vnútri.
Ø 6–13 mm · L 80 mm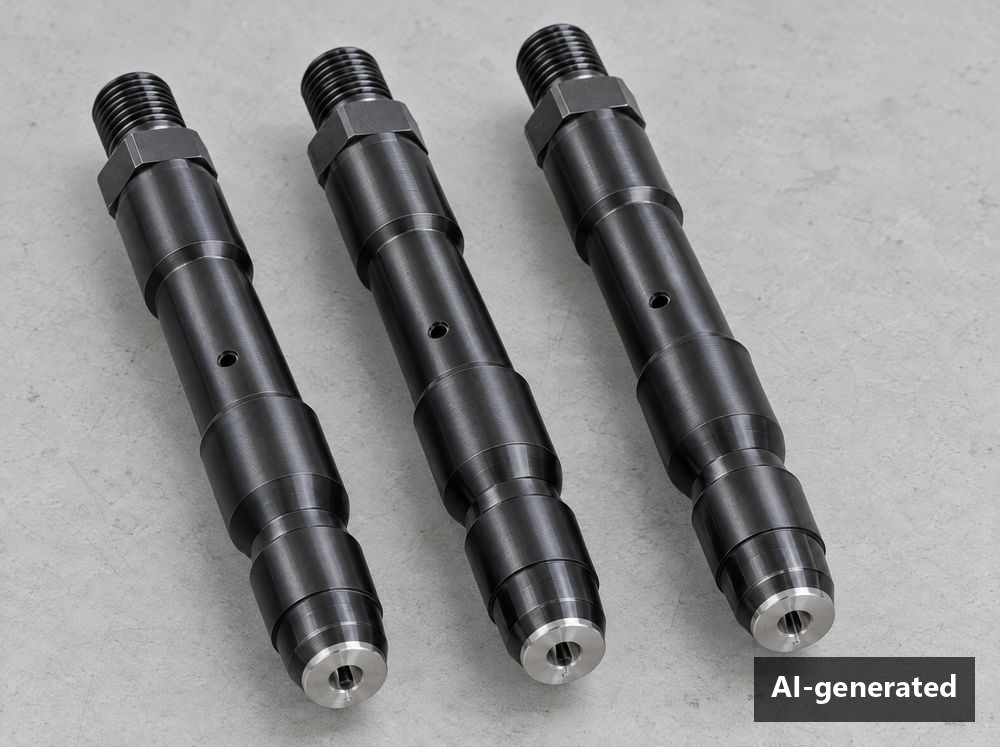
Telesá vstrekovačov & ventilov
Vysokotlakové otvory vo vstrekovacej a fluidnej technike.
Ø 11 mm · L 120 mm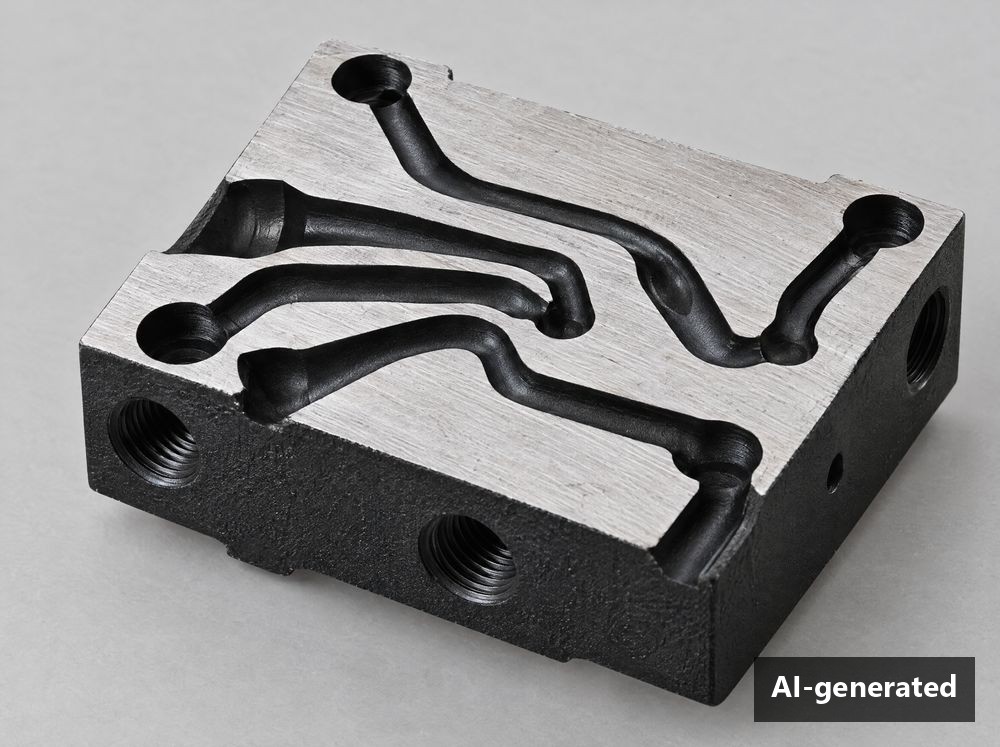
Aditívne vyrobené súčiastky
Zložité vnútorné kanály z 3D tlače, až po najjemnejšie prierezy.
Ø od 3 mm · L 130 mm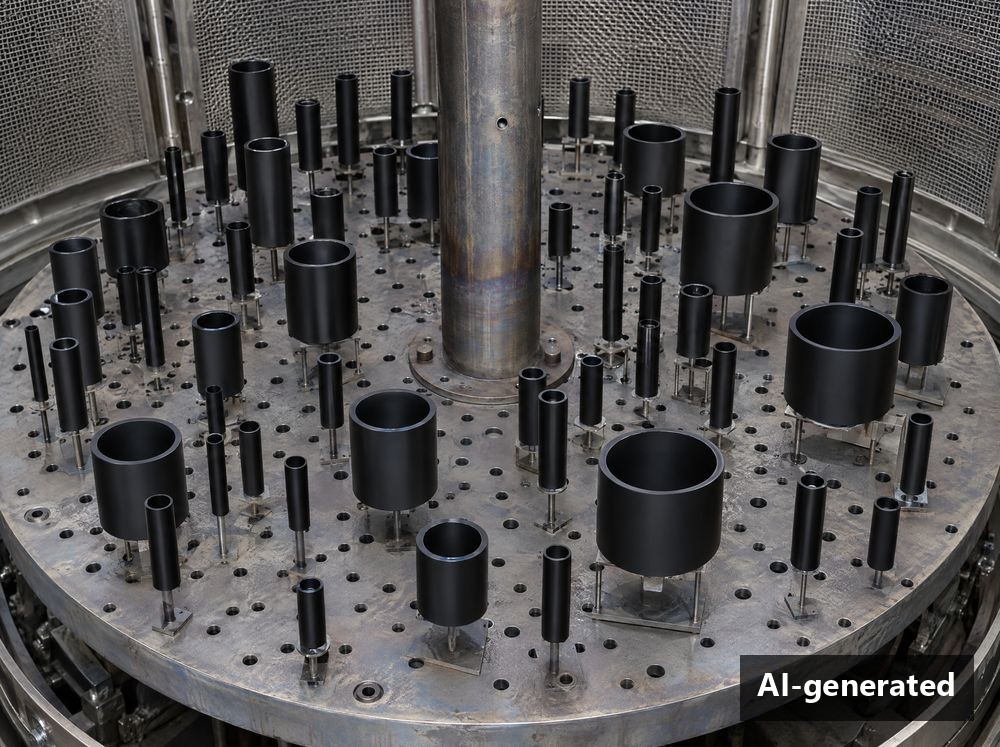
Presné rúry s vysokým L/D
Dlhé rúry s úzkym vnútorným priemerom – so špeciálnym vsádzkovaním a pomocnou anódou.
Ø 17–22 mm · L 700 mm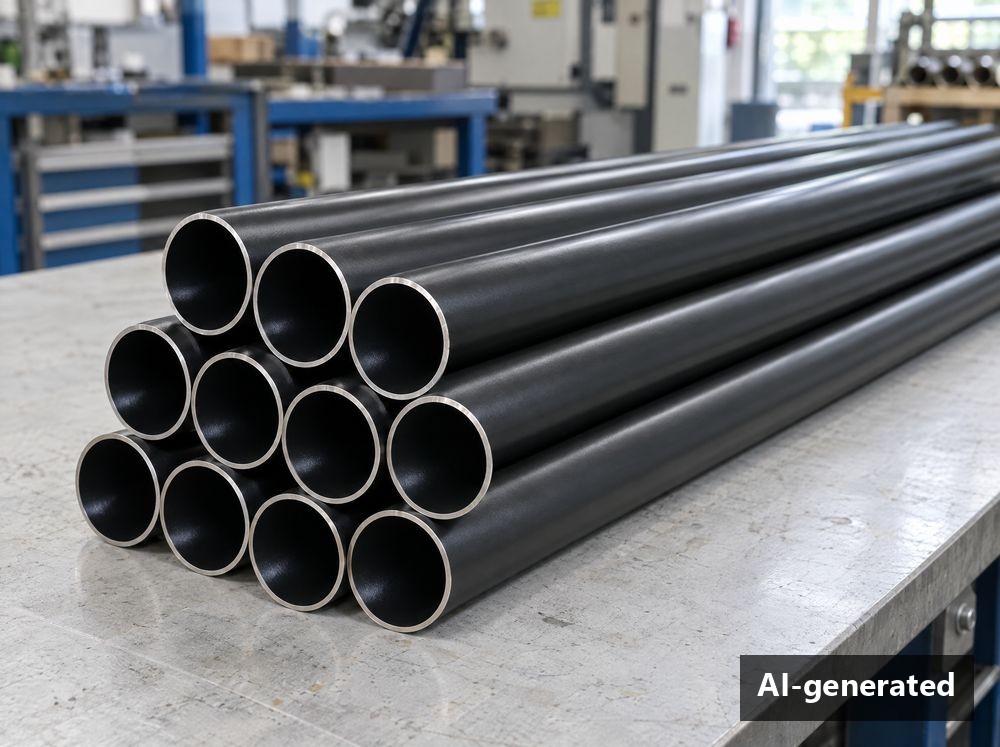
Rúry výmenníkov tepla
Ochrana proti usadeninám a opotrebeniu v prúde média.
Ø 25 mm · L 400 mm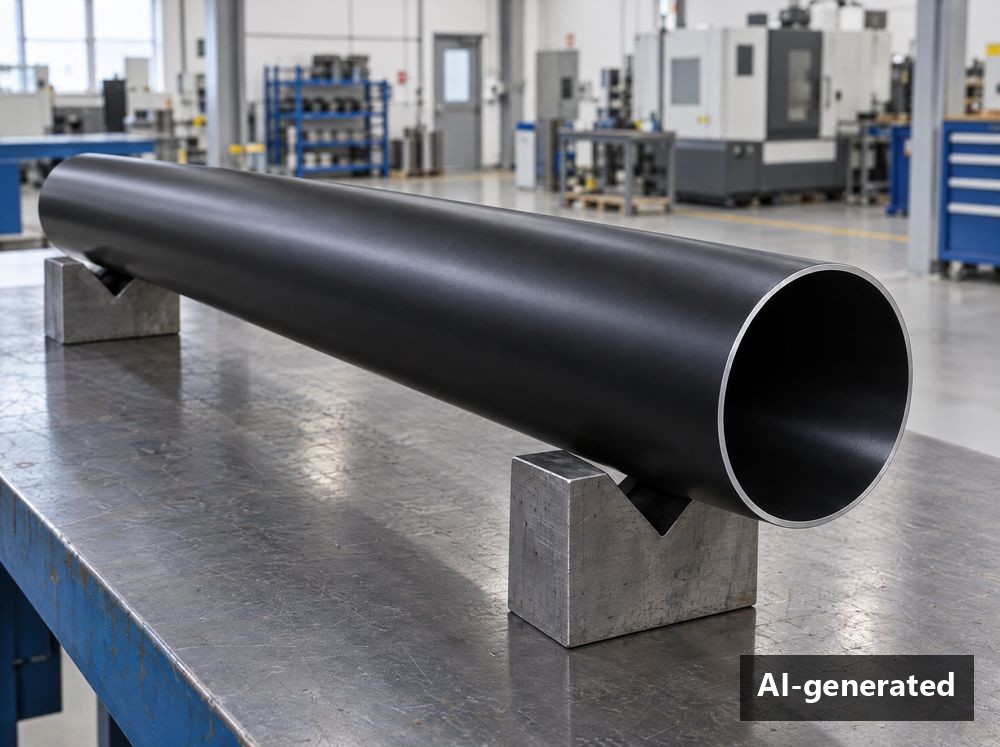
Veľké rúry z nehrdzavejúcej ocele
Dlhé rúry s veľkým vnútorným priemerom – s pomocnou anódou v ID.
Ø 100 mm · L 1 110 mm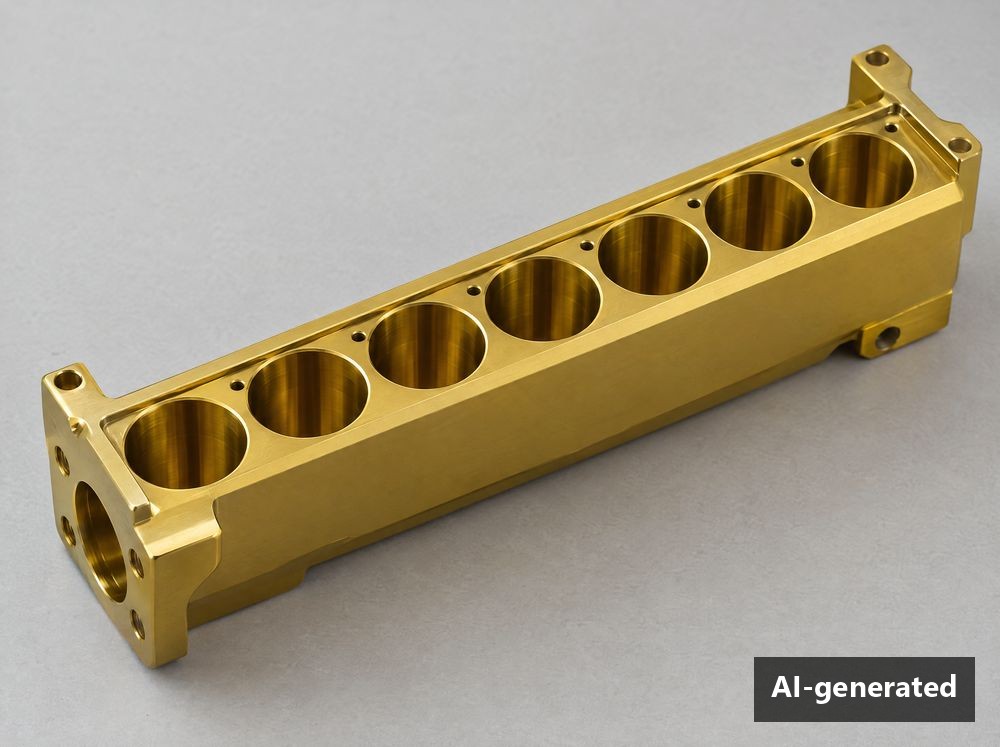
Otvory v skriniach
Otvory v konštrukčných dieloch, napr. z leteckého priemyslu – s TiN.
Ø 8 mm · L 58 mm„Dôvernosť je u nás najvyššou prioritou. Keďže mnohí zákazníci pochádzajú z bezpečnostne citlivých odvetví, ako je letecký priemysel, zobrazujeme tu len ilustračné obrázky generované AI. Údaje o geometrii pochádzajú z reálnych projektov.“
- Letecký priemysel
- Hydraulika & fluidná technika
- Vstrekovacia technika
- Energetika
- Strojárstvo
- Bezpečnostná & obranná technika
- Poľovníctvo & šport
Rúra 700 mm. Merané, nie odhadované.
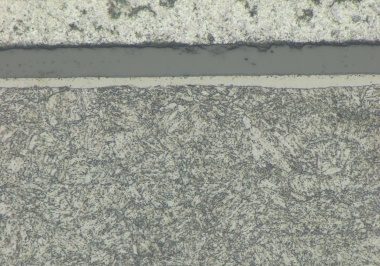
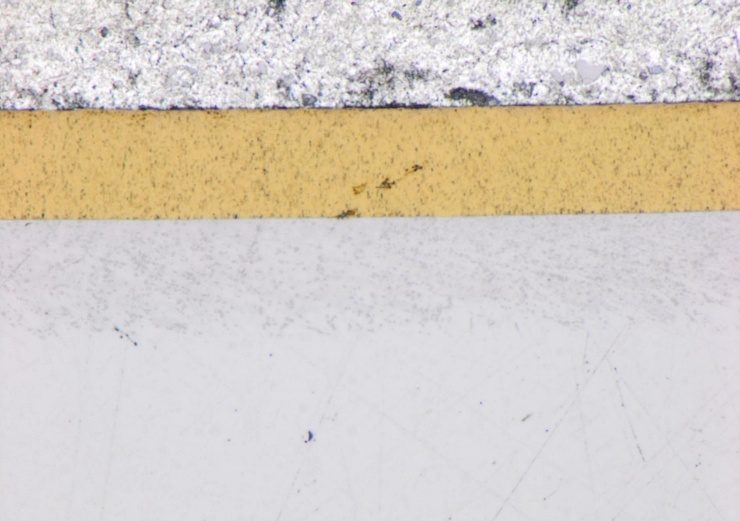
Koľko záleží na správnom vsádzkovaní, ukazuje presná rúra s dĺžkou približne 700 mm: s naším špeciálnym vsádzkovaním sa hrúbka povlaku v strede rúry strojnásobí.
Presná rúra, spracovaná DUPLEX
Priemerné hodnoty z 10 meracích bodov, hrúbka DLC povlaku na vnútornom priemere, mikroskopicky podľa EN ISO 1463.
- Difúzna zóna
- 0,1–0,2 mm
- Spojovacia vrstva vnútri
- 3–4 µm
- DLC povlak vnútri
- 6–11 µm
- Tvrdosť povlaku
- ~1 100 HV
V štyroch krokoch k sérii.
Dopyt
Pošlete nám výkres, materiál a požiadavky na vnútornú plochu.
Vzorové povlakovanie
Stanovíme vsádzkovanie a proces a povlakujeme vzorové diely.
Skúška v laboratóriu
Výbrus, hrúbka povlaku po dĺžke a profil tvrdosti – v RUBIG Competence Center.
Séria
So schváleným procesom povlakujeme vaše súčiastky reprodukovateľne v sérii.
Vaša súčiastka sa opotrebúva zvnútra? Poďme sa o tom porozprávať.
Náš tím povlakovania preverí vašu geometriu a navrhne vhodný povlakový systém – dôverne a nezáväzne.
