Verschleißschutz bis tief in die Bohrung.
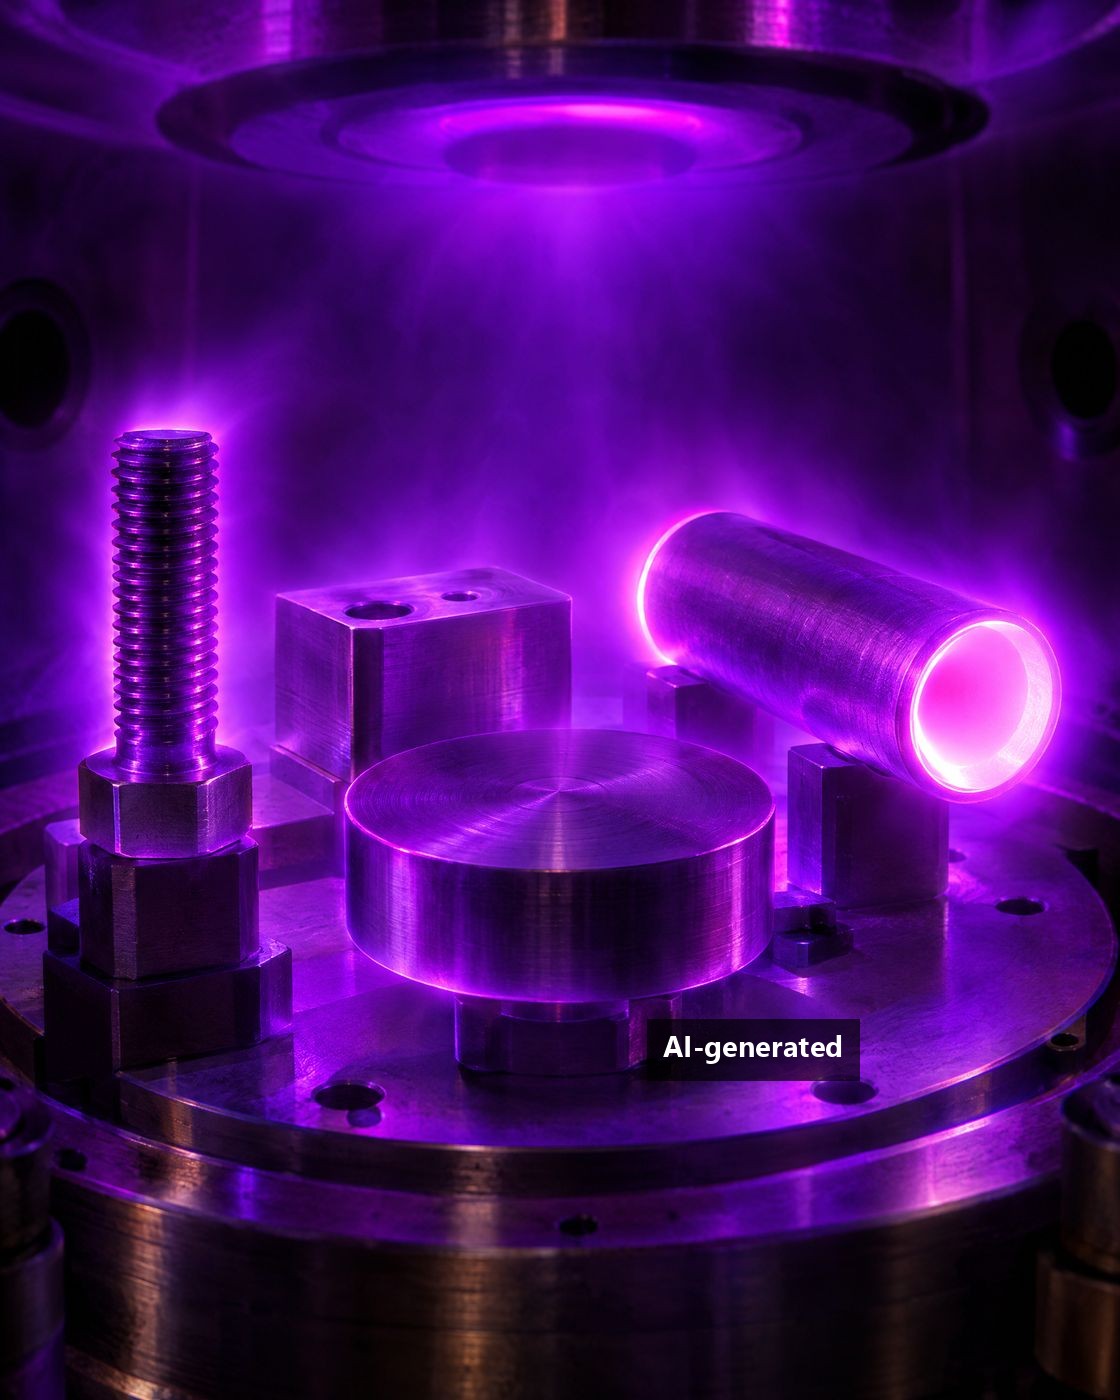
Mit DLC XTENDED® beschichten wir Innenflächen von Bohrungen, Düsen und Rohren – ab 3 mm Innendurchmesser, bei Verhältnissen von Innendurchmesser zu Länge bis 1:40 und Bauteillängen von über einem Meter.
- ab 3 mmInnendurchmesser
- bis 1:40Innendurchmesser zu Länge
- >1.000 mmBauteillänge
- bis 10 µm/hAbscheiderate am Innendurchmesser
- ~1.100 HVSchichthärte DLC XTENDED®
Wo Bauteile von innen verschleißen.
Reibung, Abrasion und Anhaftungen greifen Funktionsflächen oft genau dort an, wo klassische Beschichtungsverfahren nicht hinkommen: im Inneren von Bohrungen, Düsen und Rohren. PVD-Verfahren arbeiten auf Sichtlinie – bei engen, langen Innengeometrien bleibt die Innenfläche weitgehend unbeschichtet. Mit PACVD bringen wir das Plasma direkt in die Bohrung.
Weniger Verschleiß
Die harte, amorphe Kohlenstoffschicht schützt hoch belastete Innenflächen gegen Abrasion und adhäsiven Verschleiß – für längere Standzeiten.
Weniger Reibung
Ein niedriger Reibwert und geringe Anhaftungsneigung sorgen für gleichmäßiges Gleit- und Durchflussverhalten – auch unter Mangelschmierung.
Mehr Tragfähigkeit im Duplex
In Kombination mit PLASNIT®-Plasmanitrieren stützt eine Diffusionszone die harte Schicht – für hohe Flächenpressungen und Stoßbelastungen.
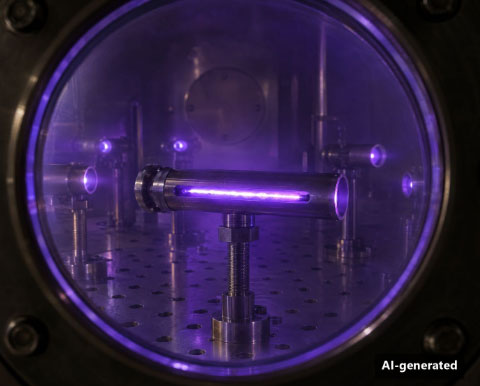
Symbolbild – so analysieren wir den Prozess: Über einen Schlitz im Versuchsrohr wird durch das Sichtfenster sichtbar, wie das Plasma im Innendurchmesser brennt.
Plasma, das bis in die Tiefe reicht.
Plasma im Bauteil
Das Bauteil wird im Vakuum als Kathode geschaltet. Bei passend gewähltem Prozessdruck brennt die Glimmentladung nicht nur außen, sondern auch im Innendurchmesser. Dort erreichen wir Abscheideraten von bis zu 10 µm/h – ein Vielfaches der Außenfläche.
Duplex: Nitrieren und Beschichten
Auf Wunsch legen wir mit PLASNIT® zuerst eine Diffusionszone von 0,1–0,2 mm an. Darauf wächst die DLC XTENDED®-Schicht – die gehärtete Randzone verhindert, dass die harte Schicht unter Last einbricht.
Prozess auf Ihre Geometrie abgestimmt
Wie gleichmäßig die Schicht über die Länge wird, hängt vom Innendurchmesser und der Bauteillänge ab. Wir stimmen die Prozessparameter auf Ihr Bauteil ab:
ProzessdruckGasmischungPulsfrequenzChargierungZusatzanode
Passt Ihr Bauteil?
Geben Sie Innendurchmesser und Länge der zu beschichtenden Bohrung ein. Wir ordnen Ihre Geometrie in die Ergebnisse unserer bisherigen Projekte und Versuche ein.
Orientierungswert auf Basis bisheriger Projekte und Versuche. Keine Zusage – die verbindliche Bewertung erfolgt nach einer Musterbeschichtung.
Die passende Schicht für Ihre Innenfläche.
DLC XTENDED®
Unsere bewährte amorphe Kohlenstoffschicht – der Standard für die Innenbeschichtung.
- Härte
- ~1.100 HV
- Schichtdicke ID
- 4–16 µm
- ID
- ab 3 mm
Duplex PLASNIT® + DLC XTENDED®
Plasmanitrieren und Beschichten kombiniert: Die Diffusionszone stützt die Schicht.
- Diffusionszone
- 0,1–0,2 mm
- Verbindungsschicht
- 3–4 µm
TiN
Titannitrid für Innengeometrien – erste Bauteile aus der Luftfahrt erfolgreich beschichtet.
- Schichtdicke ID
- 13–18 µm
- ID
- ab ca. 8 mm
TiBN / TiCN
Titanbornitrid und Titancarbonitrid: Die Abscheideparameter für Innengeometrien entwickeln wir aktuell weiter.
- Status
- F&E
Von der feinen Düse bis zum meterlangen Rohr.
Eine Auswahl an Bauteilen, die wir bereits innen beschichtet haben – mit typischen Geometrien.
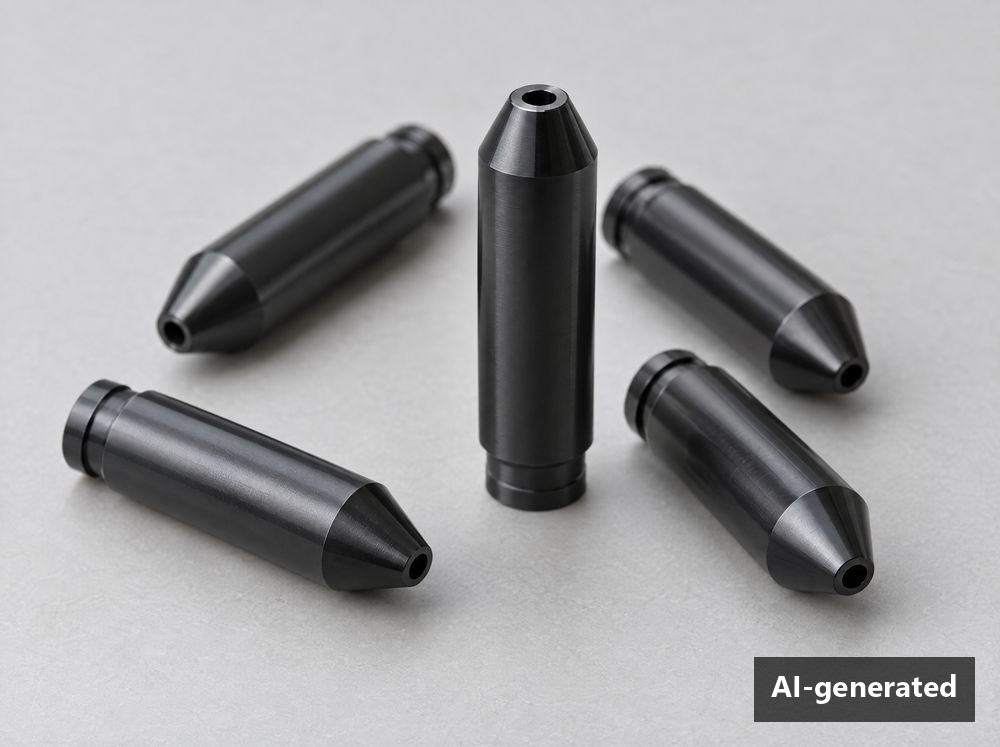
Düsen
Feine Düsenbohrungen gegen abrasiven Verschleiß; Kaltgasdüsen mit L/ID 1:50 in Vorbereitung.
Ø ab 3 mm · L/ID bis 1:40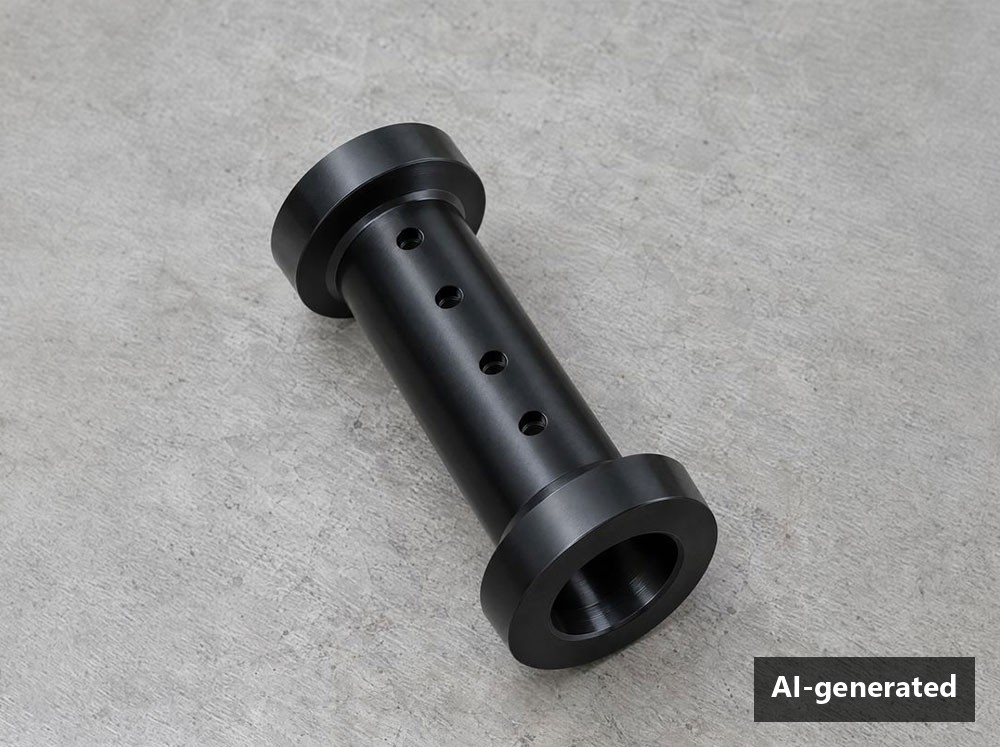
Buchsen & Führungen
Gleit- und Führungsflächen mit gleichmäßiger Schicht innen.
Ø 6–13 mm · L 80 mm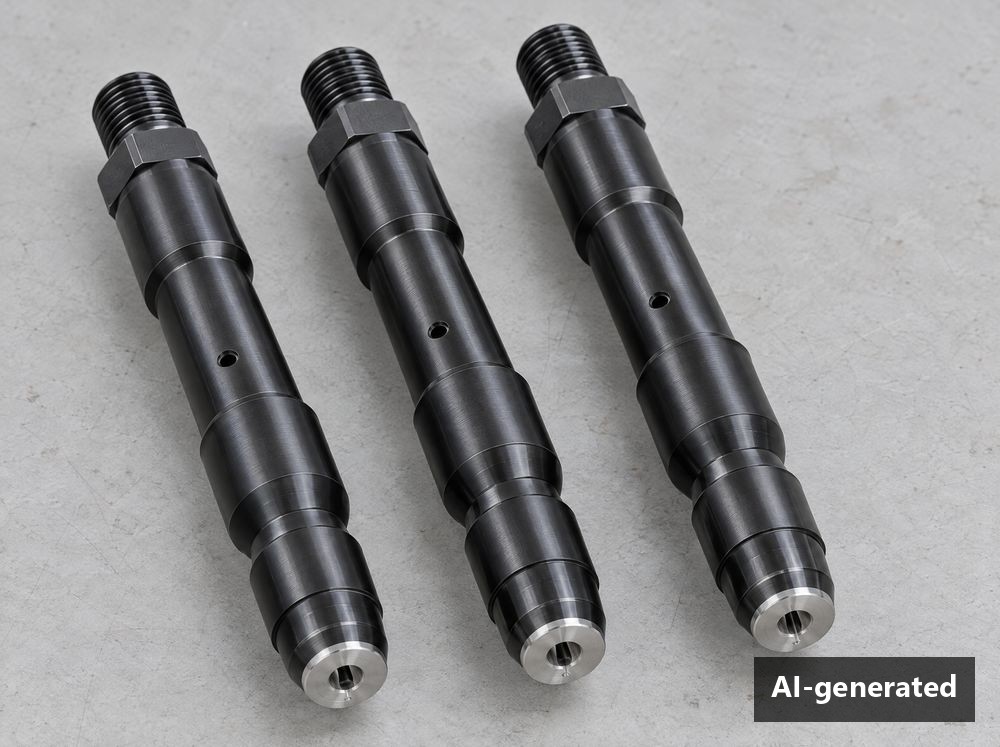
Injektor- & Ventilkörper
Hochdruckbohrungen in der Einspritz- und Fluidtechnik.
Ø 11 mm · L 120 mm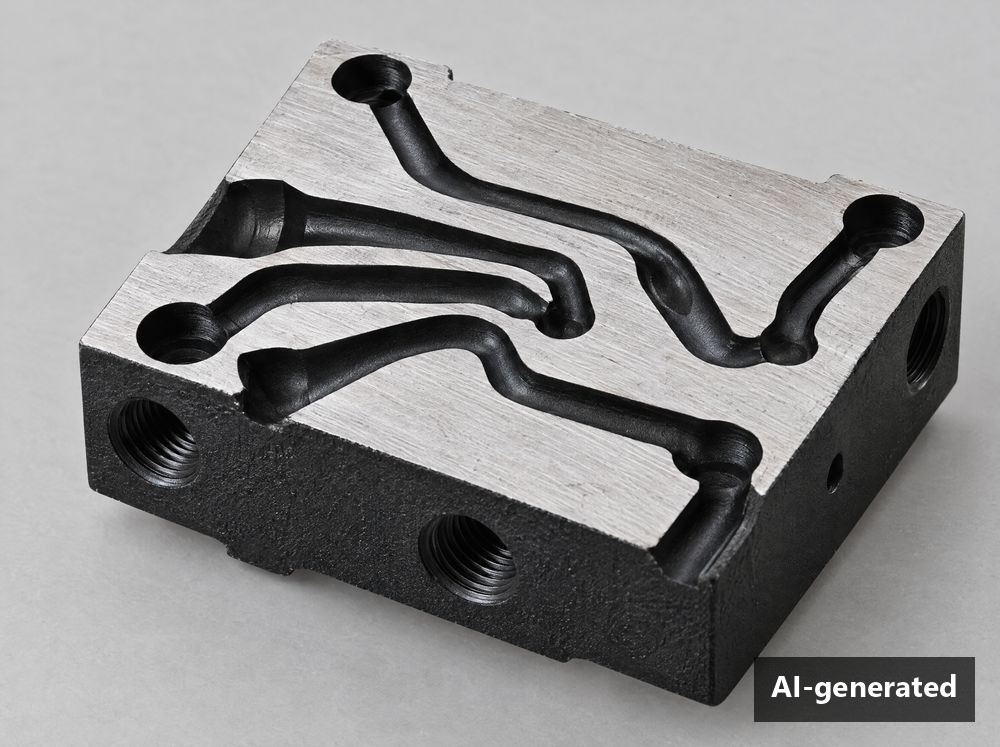
Additiv gefertigte Bauteile
Komplexe Innenkanäle aus dem 3D-Druck, bis in feinste Querschnitte.
Ø ab 3 mm · L 130 mm
Präzisionsrohre mit hohem L/D
Lange Rohre mit engem Innendurchmesser – mit Sonderchargierung und Zusatzanode.
Ø 17–22 mm · L 700 mm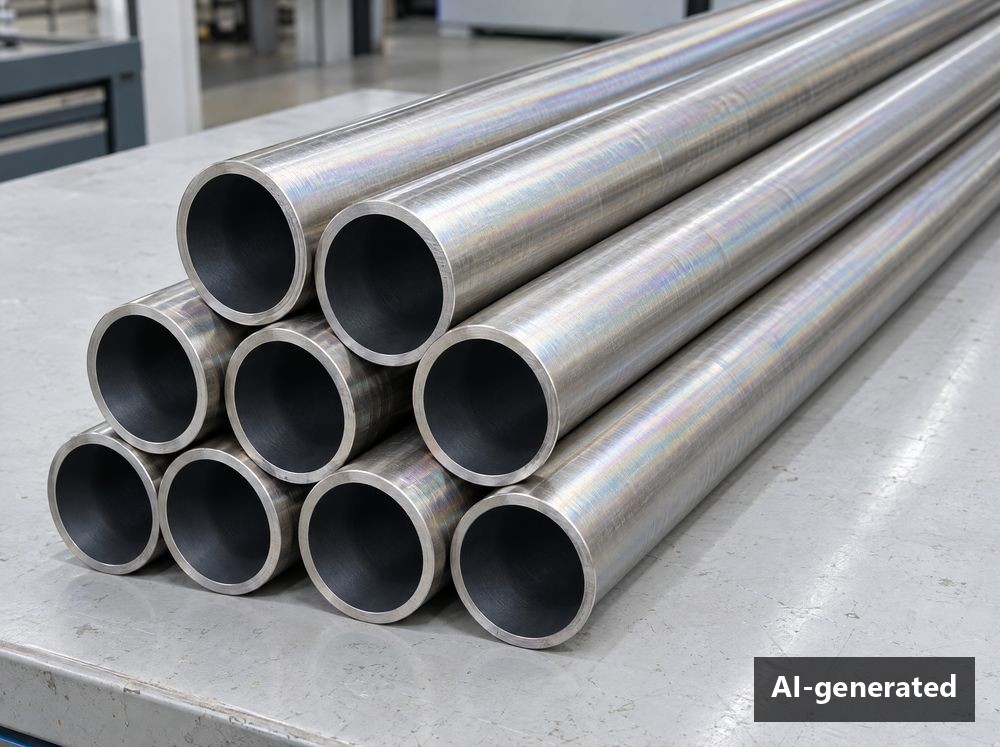
Wärmetauscherrohre
Schutz gegen Ablagerung und Verschleiß im Medienstrom.
Ø 25 mm · L 400 mm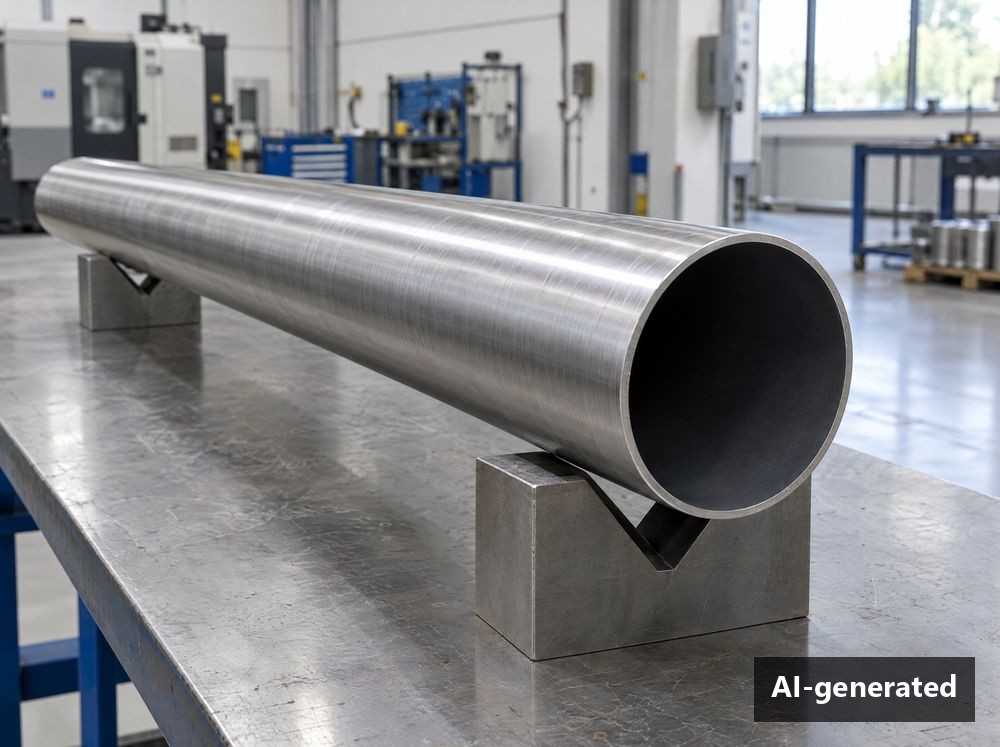
Großrohre aus Edelstahl
Lange Rohre mit großem Innendurchmesser – mit Zusatzanode im ID.
Ø 100 mm · L 1.110 mm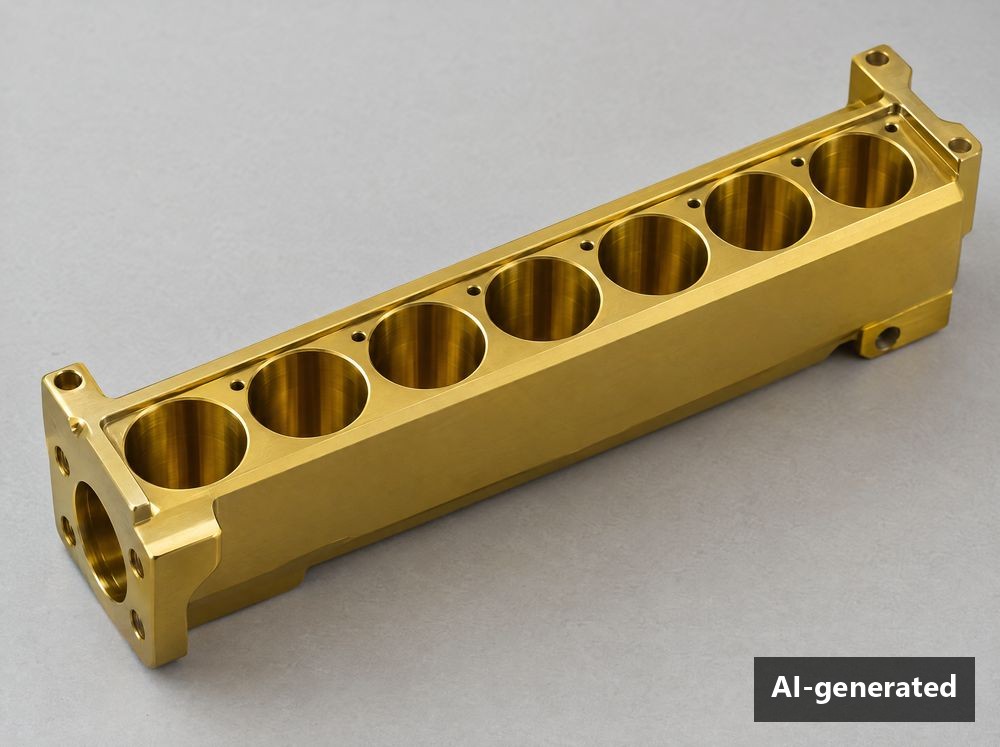
Gehäusebohrungen
Bohrungen in Strukturbauteilen, z. B. aus der Luftfahrt – mit TiN.
Ø 8 mm · L 58 mmAbbildungen: KI-generierte Symbolbilder, keine Kundenbauteile. Geometrieangaben aus realisierten Projekten.
- Luftfahrt
- Hydraulik & Fluidtechnik
- Einspritztechnik
- Energietechnik
- Maschinenbau
- Sicherheits- & Verteidigungstechnik
- Jagd & Sport
700 mm Rohr. Gemessen, nicht geschätzt.
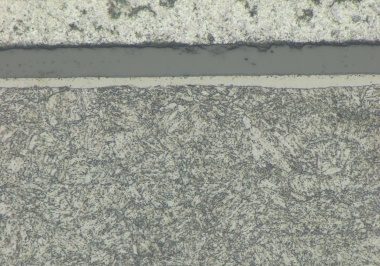
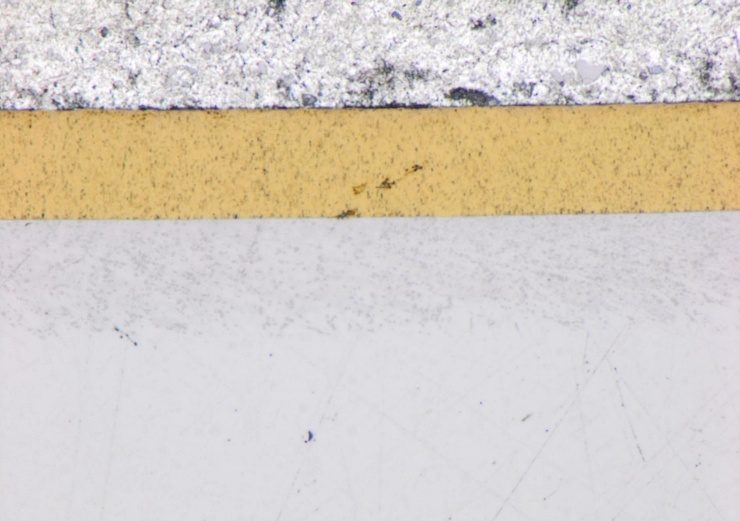
Wie viel die richtige Chargierung ausmacht, zeigt ein Präzisionsrohr mit rund 700 mm Länge: Mit unserer Sonderchargierung verdreifacht sich die Schichtdicke in der Rohrmitte.
Präzisionsrohr, Duplex-behandelt
Mittelwerte aus je 10 Messpunkten, DLC-Schichtdicke am Innendurchmesser, mikroskopisch nach EN ISO 1463.
- Diffusionszone
- 0,1–0,2 mm
- Verbindungsschicht innen
- 3–4 µm
- DLC-Schicht innen
- 6–11 µm
- Schichthärte
- ~1.100 HV
In vier Schritten zur Serie.
Anfrage
Sie senden uns Zeichnung, Werkstoff und Anforderungen an die Innenfläche.
Musterbeschichtung
Wir legen Chargierung und Prozess fest und beschichten Musterteile.
Prüfung im Labor
Querschliff, Schichtdicke über die Länge und Härteprofil – im RUBIG Competence Center.
Serie
Mit freigegebenem Prozess beschichten wir Ihre Bauteile reproduzierbar in Serie.
Ihr Bauteil verschleißt von innen? Sprechen wir darüber.
Unser Coating-Team prüft Ihre Geometrie und schlägt das passende Schichtsystem vor – vertraulich und unverbindlich.
