Alle Kennwerte unserer Schichten. Auf einen Blick.
Härte, Schichtdicke, maximale Einsatztemperatur, Reibwert und Haftung für jede PVD-, PACVD- und Multilayer-Schicht aus dem RÜBIG Beschichtungszentrum. Vergleichen, filtern, sortieren — und direkt anfragen.
Und wenn nichts davon passt: Wir entwickeln Ihre Schicht.
Schichtübersicht
Vergleichstabelle aller Schichtsysteme
Sortieren Sie per Klick auf eine Spaltenüberschrift. Jeder Fachbegriff hat ein i — ein Klick darauf erklärt in zwei Sätzen, was der Wert bedeutet und worauf Sie achten müssen.
Sonderlösungen
Keine dieser Schichten passt? Dann entwickeln wir eine, die passt.
Die Tabelle oben zeigt unser Standardprogramm — sie ist kein Katalog, aus dem Sie auswählen müssen. Wenn Ihr Bauteil, Ihr Werkstoff oder Ihre Beanspruchung eine andere Lösung verlangt, entwickeln wir das Schichtsystem gemeinsam mit Ihnen. Das unterscheidet uns von Anbietern, die nur liefern können, was in ihrer Liste steht.
Schichtdicke über dem Standard
Die angegebenen Bereiche sind Erfahrungswerte aus der Serie. Größere Schichtdicken sind möglich, wenn Ihre Anwendung sie braucht.
Farbton nach Vorgabe
TiN und ZrN lassen sich von Hellgold bis Braun einstellen, ZrCN von Hellgold-Bronze bis Dunkelbronze. Für Design-Anwendungen treffen wir Ihren Farbort.
Prozess auf Ihren Werkstoff abgestimmt
Die Beschichtungstemperatur richtet sich nach Ihrer Anlasstemperatur — nicht umgekehrt. Für empfindliche Bauteile fahren wir den Prozess entsprechend tiefer.
Schichtaufbau und Kombination
Mehrlagige Systeme, angepasste Haftschichten oder die Kombination mit einer vorgelagerten Wärmebehandlung im Duplex-Verfahren.
Warum wir das können
Weil wir die Beschichtungsanlagen selbst bauen. Die MICROPULS® Lotus Anlagentechnik entsteht im eigenen Haus, die Werkstofftechnik sitzt im selben Werk. Ein Sonderprozess ist bei uns deshalb kein Sonderfall, sondern eine Einstellung an einer Anlage, die wir bis ins Detail kennen — und nicht die Grenze einer zugekauften Maschine.
Bemerkenswert
Drei Werte, die den Unterschied machen
TiBN — härteste Schicht im Portfolio
Titanbornitrid erreicht 4000 ± 500 HV bei einer maximalen Einsatztemperatur von rund 900 °C. Für hochabrasive Beanspruchung, wo TiN und TiCN an ihre Grenzen kommen.
WC/C-Tribo — niedrigster Reibwert
Wolframkarbid/Kohlenstoff im Multilayer-Aufbau, trocken gegen 100Cr6 gemessen. Die Antwort auf Mangelschmierung und Mikrobewegung bei Bauteiltemperaturen bis 250 °C.
HiPIMS bringt +400 HV bei gleicher Chemie
TiN konventionell gegen TiN-HiPIMS: identische Schichtchemie, höhere Härte und eine Haftungsklasse besser (HF1–HF2 statt HF1–HF3). Das ist der messbare Effekt des Ionisationsgrads von über 90 %.
Einzeldatenblätter
Jede Schicht im Detail
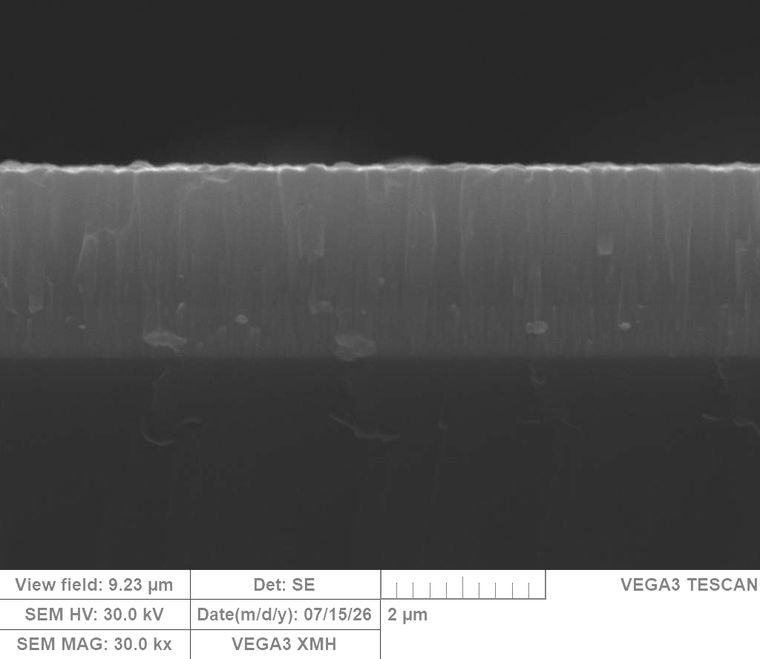
Vollständige Kennwerte inklusive Rauheit und Farbort L*a*b*, dazu die mikroskopische Aufnahme des Schichtquerschnitts aus unserem Labor. Klicken Sie eine Schicht auf.
Aus der Praxis
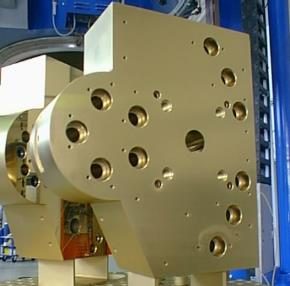
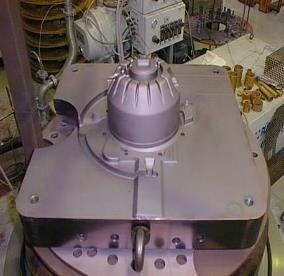
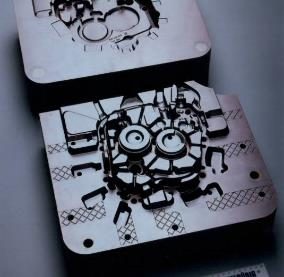
Beschichtete Bauteile
Von der Einzelanfertigung bis zur Serienkomponente — Werkzeuge, Formen und Maschinenteile aus dem RÜBIG Beschichtungszentrum.
Häufige Fragen
Zu den Kennwerten
Warum sind alle Werte auf 1.3343 bezogen?▸
Schnellarbeitsstahl 1.3343 (HS 6-5-2 C) ist der übliche Referenzwerkstoff für Schichtprüfungen. Härte, Haftung und Rauheit hängen immer vom Substrat ab — nur mit einem einheitlichen Bezug sind die Schichten untereinander vergleichbar. Für Ihr konkretes Bauteil und Ihren Werkstoff geben wir die zu erwartenden Werte im Rahmen der Anfrage an.
Was bedeutet die Haftungsklasse HF1 bis HF3?▸
Die HF-Klassifizierung bewertet das Bruchbild eines genormten Eindruckversuchs in der Schicht. HF1 ist die beste Klasse — nur feine Risse, keine Ablösung. HF6 wäre die schlechteste. Alle RÜBIG Schichten liegen im Bereich HF1 bis HF3; die PACVD-Titanschichten und TiN-HiPIMS erreichen durchgehend HF1 bis HF2.
Beschichtungstemperatur oder Einsatztemperatur — worauf muss ich achten?▸
Auf beides. Die Beschichtungstemperatur entscheidet, ob Ihr Bauteil den Prozess ohne Härteverlust übersteht — sie muss unter der Anlasstemperatur Ihres Werkstoffs liegen. Die maximale Einsatztemperatur begrenzt den späteren Betrieb. Für angelassene Werkzeugstähle mit niedriger Anlasstemperatur sind CrN Mod. (200–300 °C) und die Multilayer-Schichten (≤ 200–250 °C) die richtige Wahl.
Erhöht die Beschichtung die Rauheit meines Bauteils?▸
Bei den PVD-Schichten in der Regel nicht — die Schicht bildet die vorhandene Oberfläche ab. Bei den PACVD-Titanschichten steigt die Rauheit messbar an: an einer auf Ra 0,02 µm polierten Probe ergeben sich nach der Beschichtung Ra-Werte zwischen 0,03 und 0,08 µm, je nach Schicht. Der genaue Wert steht in jedem Einzeldatenblatt.
Ändert die Beschichtung die Maße meines Bauteils?▸
Praktisch nicht. Die Schichten sind zwischen 0,5 und 6 µm dick, also zwischen einem Zweitausendstel und sechs Tausendstel Millimeter. Bei Passungen im Hundertstelbereich ist das vernachlässigbar — bei sehr engen Toleranzen berücksichtigen wir die Schichtdicke in der Auslegung.
Kann ich größere Schichtdicken bekommen?▸
Ja. Die angegebenen Bereiche sind Standardwerte. Größere Schichtdicken oder erweiterte Eigenschaften sind auf Anfrage möglich — sprechen Sie uns mit Ihrem Anwendungsfall an.
Was, wenn keine der aufgeführten Schichten zu meiner Anwendung passt?▸
Dann entwickeln wir eine, die passt. Die Tabelle zeigt unser Standardprogramm, nicht die Grenze des Machbaren. Anpassbar sind unter anderem Schichtdicke, Farbton, Prozesstemperatur und der Schichtaufbau selbst — bis hin zur Kombination mit einer vorgelagerten Wärmebehandlung.
Möglich ist das, weil wir die Beschichtungsanlagen im eigenen Haus bauen und die Werkstofftechnik im selben Werk sitzt. Schildern Sie uns Bauteil, Werkstoff und Beanspruchung — den Rest klären wir gemeinsam.
Nicht sicher, welche Schicht die richtige ist?
Schicken Sie uns Bauteil, Werkstoff und Beanspruchung — wir schlagen Ihnen das passende Schichtsystem vor und nennen die zu erwartenden Kennwerte für Ihren Werkstoff.
+43 (0) 7242 / 211 210 · te.office@rubig.com
