Nitrieren: Gasnitrieren und Plasmanitrieren von RÜBIG
Verschleißfeste Randschicht, zäher Kern, minimaler Verzug. RÜBIG nitriert Stahlbauteile im Gas- und im Plasmaverfahren – vom Einzelteil bis zur Serie, geprüft im eigenen Werkstofflabor.


Große Serien aus Vergütungsstahl oder ein rostfreies Einzelstück mit Null-Toleranz – für beides haben wir das richtige Nitrierverfahren. Gas oder Plasma: Der Vergleich zeigt in einer Tabelle, welches Ihr Bauteil härter, präziser und länger im Einsatz hält.

Rostfrei oder Baustahl, Serie oder Einzelstück, Vollfläche oder Teilbereich – sechs Faustregeln aus unserer Härterei geben in einer Minute die Antwort.
Nitrieren ist ein thermochemisches Verfahren zur Randschichthärtung: Stickstoff diffundiert bei Temperaturen unterhalb der Umwandlungstemperatur in die Oberfläche des Stahls und bildet dort Nitride. Es entsteht eine harte, dichte Verbindungsschicht und darunter eine Diffusionsschicht, die den Härteverlauf in den Kern trägt. Bei RÜBIG gehört Nitrieren seit Jahrzehnten zum Kern der Härtetechnik: Wir nitrieren in Wels und Prievidza im Gas- und Plasmaverfahren und bauen in der eigenen Anlagentechnik die Nitrieranlagen dazu.
Anders als beim Einsatz- oder Vakuumhärten wird das Gefüge nicht umgewandelt und nicht abgeschreckt. Deshalb bleibt der Verzug gering – fertig bearbeitete Bauteile lassen sich meist ohne Nacharbeit nitrieren. Nitrieren (auch Nitrierhärten genannt) erhöht Verschleißbeständigkeit, Dauerfestigkeit und – mit Nachoxidation – den Korrosionsschutz.
Drei Kennwerte beschreiben das Ergebnis und werden mit Ihnen vorab festgelegt:
Härte in der Verbindungsschicht, abhängig vom Werkstoff – Nitrierstähle mit Cr, Al und Mo erreichen die höchsten Werte.
Tiefe, bis zu der die Härte über dem Kernwert liegt. Wird über Zeit, Temperatur und Prozessführung eingestellt.
Dicke der äußeren Nitridschicht. Je nach Beanspruchung gezielt dick, dünn oder verbindungsschichtfrei.
RÜBIG betreibt beide industriell relevanten Nitrierverfahren im eigenen Haus. Welches passt, entscheiden Werkstoff, Geometrie, Stückzahl und Anforderungsprofil.
Der Stickstoff kommt aus Ammoniakgas, das an der Bauteiloberfläche zerfällt. Der Prozess läuft bei 500 bis 600 °C in Schacht- und Haubenöfen – das wirtschaftliche Standardverfahren für niedrig- bis mittellegierte Stähle und große Chargen.
In einer gepulsten Glimmentladung wird Stickstoff aktiviert und in die Oberfläche eingebracht. Das Verfahren arbeitet meist bei niedrigeren Temperaturen, kommt ohne toxische Gase aus und erschließt auch hochlegierte und rostfreie Stähle.
| Kriterium | Gasnitrieren | Plasmanitrieren |
|---|---|---|
| Stickstoffquelle | Ammoniakgas (NH3), zerfällt an der Bauteiloberfläche | Stickstoff-Wasserstoff-Gemisch, aktiviert in gepulster Glimmentladung |
| Prozesstemperatur | 500 – 600 °C | meist niedriger, an Werkstoff und Vorbehandlung angepasst |
| Werkstoffe | Niedrig- bis mittellegierte Stähle: Nitrier-, Vergütungs-, Bau- und Werkzeugstähle | Niedrig- bis hochlegierte Stähle inkl. rostfreier Stähle (auf Anfrage), Kunststoffformenstähle |
| Schichtaufbau | Verbindungs- und Diffusionsschicht; Verbindungsschichtdicke über Prozessführung steuerbar | Kompakte, dichte Verbindungsschicht mit erhöhter Duktilität; gezielt auch verbindungsschichtarm |
| Verzug / Maßänderung | Gering – fertig bearbeitete Teile möglich | Geringste Maßänderung unter den Wärmebehandlungen |
| Bauteilgeometrie | Große Chargen, Massenteile, Bohrungen und Innenflächen werden gleichmäßig erreicht | Große Einzelteile bis 6 m Höhe, partielles Nitrieren durch Abdecken; enge Bohrungen eingeschränkt |
| Nachoxidation | GASOX® – in-process oder als eigener Schritt | PLASOX® – Oxidschicht in der Verbindungsschicht |
| Typische Bauteile | Kurbelwellen, Nockenwellen, Hydraulikteile, Spritzgießwerkzeuge, Präzisionsteile | Zahnräder, Wellen, Werkzeuge, Formen, Großgetriebe und Hohlräder für Windkraft |
| Max. Nutzraum / Charge | Ø 1.500 mm × 2.400 mm · 7.500 kg | Ø 1.500 mm × 6.000 mm · 10.000 kg |
| Standort | Wels | Wels, Prievidza |
Typische Nitrierhärtetiefen und Verbindungsschichtdicken je Stahlsorte finden Sie auf den Verfahrensseiten. Welches Verfahren für Ihren Werkstoff und Ihre Zeichnungsanforderung das richtige ist, klären wir in der Beratung.
Sechs typische Bauteile – und warum wir sie so nitrieren.
Plasmanitriert bei 500–540 °C statt einsatzgehärtet bei 900 °C: kein Abschrecken, kein Verzug – auch dünnwandige Hohlräder bleiben in Form. Flanken- und Profilabweichung sinken um über 50 %, Schleifen und Richten entfallen.

Bolzen, Buchsen, Hülsen und Kleinteile in hohem Chargenfüllgrad – das macht Gasnitrieren in der Serie wirtschaftlich. Die KN-Regelung sorgt dafür, dass jede Charge dieselbe Nitrierhärtetiefe und Verbindungsschicht bekommt.

Fertig bearbeitete Teile werden gesetzt chargiert und kommen einbaufertig zurück: Die niedrige Prozesstemperatur hält die Maßänderung minimal, die Hartfeinbearbeitung entfällt – rund 20 % Kostenersparnis pro Bauteil.
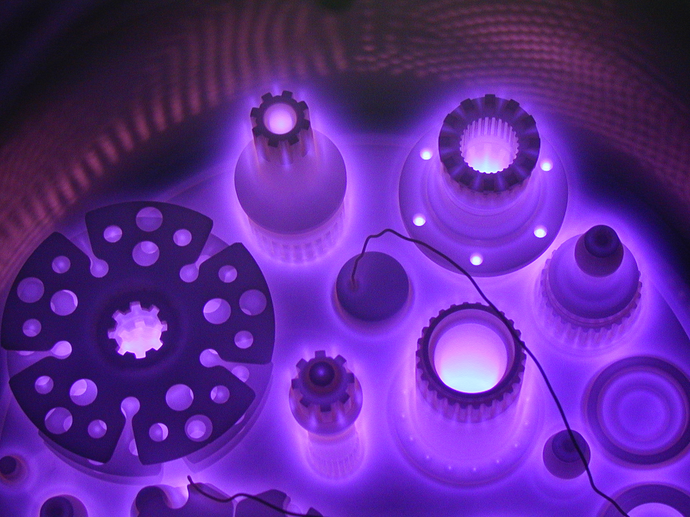
Spritzgieß-, Druckguss- und Umformwerkzeuge aus 1.2343, 1.2379 oder 1.2311: Funktionsflächen werden nitriert, Passungen und Gewinde mechanisch abgedeckt – ohne Pasten oder Verkupferung.
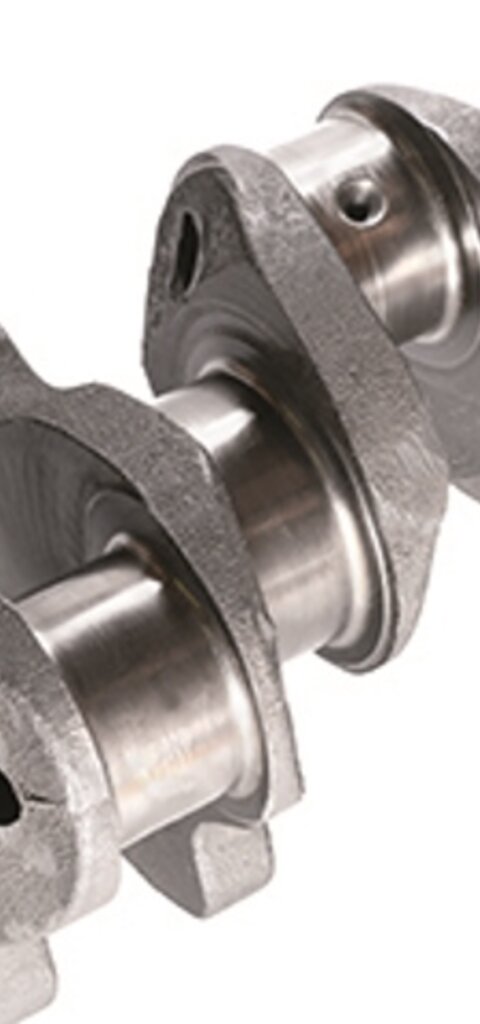
42CrMo4, 36CrNiMo4 oder GJS-600 werden unter 550 °C nitriert – praktisch verzugsfrei, ohne Nacharbeit an Lagerstellen. Mit GASOX®- oder PLASOX®-Nachoxidation kommt Korrosionsschutz für Welle und Lagersitz dazu.
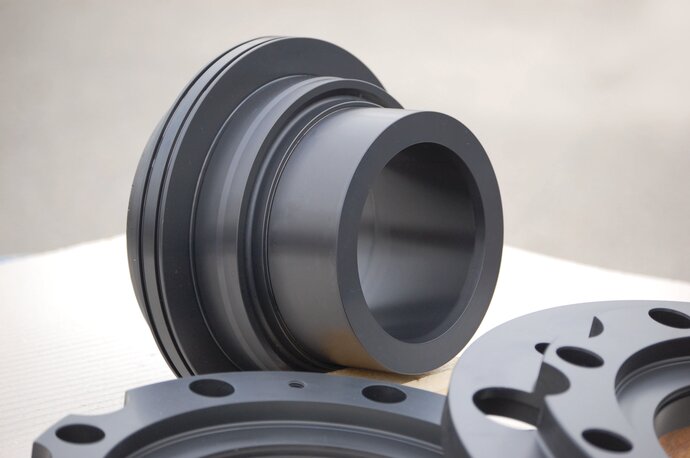
Die PLASNIT®-Diffusionszone stützt eine DLC-, PACVD- oder PVD-Schicht: bis rund 2.500 HV Oberflächenhärte für Werkzeugstahl und hochbelastete Bauteile – beides aus einer Hand in Wels.
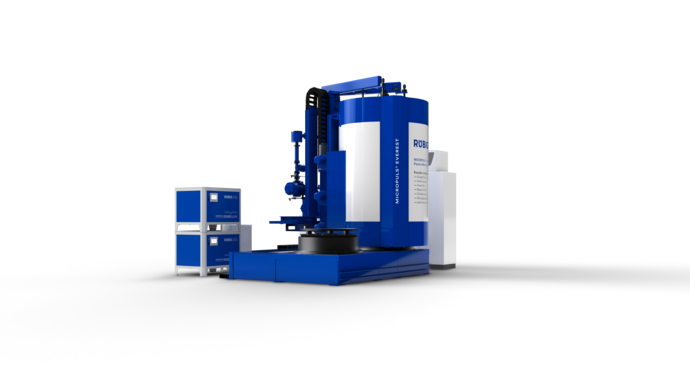
RÜBIG nitriert nicht nur, sondern baut die Anlagen dazu. Die Plasmanitrieranlage MICROPULS® Everest und die Gasnitrieranlagen der RÜBIG Anlagentechnik stehen in unserer Härterei im Einsatz – und bei Kunden weltweit, die das Nitrieren ins eigene Haus holen.
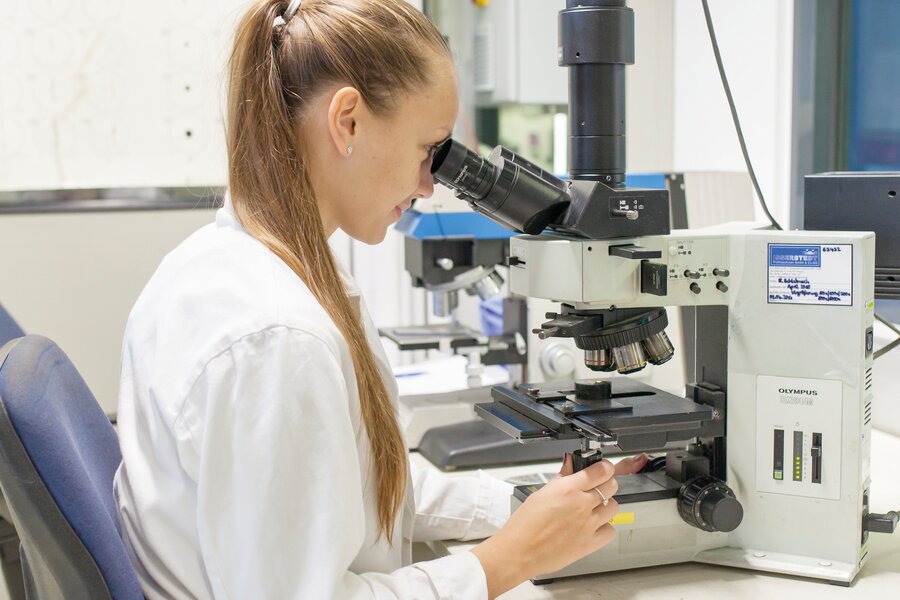
Jede Nitriercharge wird im eigenen Werkstofflabor geprüft: Oberflächenhärte, Härteverlauf und Nitrierhärtetiefe, Verbindungsschichtdicke im Schliff, Gefügebeurteilung. Bei Bedarf mit Prüfprotokoll. Wenn ein Bauteil im Einsatz versagt, klären wir die Ursache in der Schadensanalyse.
Ein thermochemisches Verfahren, bei dem Stickstoff in die Randschicht von Stahl eindiffundiert. Es entsteht eine harte, verschleißfeste Verbindungsschicht und darunter eine Diffusionsschicht. Das Bauteil wird nicht umwandlungsgehärtet, deshalb bleibt der Verzug gering.
Beim Gasnitrieren liefert Ammoniakgas den Stickstoff, der Prozess läuft bei 500 bis 600 °C in Schacht- und Haubenöfen. Beim Plasmanitrieren wird der Stickstoff in einer Glimmentladung aktiviert, meist bei niedrigeren Temperaturen. Plasmanitrieren eignet sich auch für hochlegierte und rostfreie Stähle und erlaubt partielles Nitrieren; Gasnitrieren ist das wirtschaftliche Standardverfahren für niedrig- bis mittellegierte Stähle in großen Chargen.
Nitrierstähle (z. B. 1.8519, 1.8550), Vergütungsstähle (z. B. 1.7225), Werkzeugstähle (z. B. 1.2343, 1.2379), Kunststoffformenstähle (z. B. 1.2311) und Baustähle (z. B. S355). Hochlegierte und rostfreie Stähle werden plasmanitriert. Voraussetzung ist in jedem Fall eine metallisch blanke, fett- und ölfreie Oberfläche.
Die Oberflächenhärte hängt vom Werkstoff ab: Nitrierstähle mit Aluminium, Chrom und Molybdän als Nitridbildnern erreichen die höchsten Werte, unlegierte Stähle die niedrigsten. Oberflächenhärte, Nitrierhärtetiefe und Verbindungsschichtdicke werden über die Prozessführung eingestellt und im Werkstofflabor geprüft.
Nitrieren findet unterhalb der Umwandlungstemperatur statt, ohne Abschrecken. Der Verzug ist gering, fertig bearbeitete Teile können meist ohne Nacharbeit behandelt werden. Zu berücksichtigen ist ein geringes Maßwachstum durch die Verbindungsschicht – bei Passungen sprechen wir das vorab ab.
Ja. Als Duplex-Behandlung kombiniert RÜBIG Nitrieren mit einer PVD- oder PACVD-Beschichtung aus einer Hand. Die nitrierte Randschicht stützt die harte Beschichtung und verbessert die Haftung – besonders bei Werkzeugen unter hoher Flächenpressung.
